镀常见有挂镀、滚镀、连续镀、刷镀这几种方式,选择主要看工件大小和产量。不同工艺的操作方式不一样,适配产品、镀层精度、生产效率也各有差别,下面分别介绍每种电镀的做法、优缺点和适用产品。
挂镀:在挂镀中,多个部件被固定在电解槽内的大型挂架结构上。挂架结构可一次容纳多个部件,并用钩子、带子等固定。因此,工件受到的翻滚影响最小,并且可以精确地涂覆复杂的特征。挂镀适用于大尺寸零件和大批量电镀,但前期安装成本和人工成本较高,可镀铜、镀金、镀镍等。
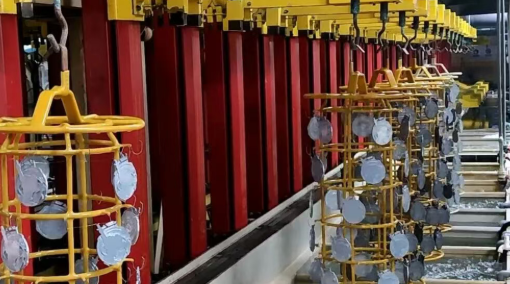
挂镀
滚镀:使用“滚筒”作为电解容器,滚筒通常由坚固且耐化学腐蚀的材料制成,例如聚丙烯。将基材部件浸入滚筒内,并加入电解液和阳极。滚筒的旋转确保每个部件的涂层均匀。但可能会造成轻微的瑕疵和划痕,且精度较低。比较适用于大批量、低成本的生产小型、硬质、形状复杂的部件,如工具钢螺栓、螺钉等。
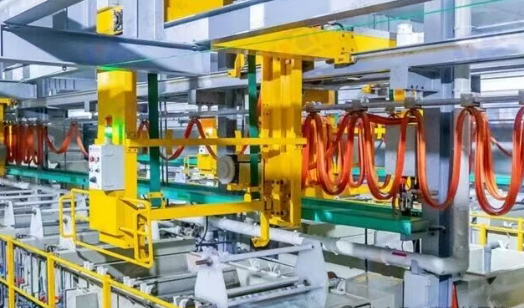
滚镀(图片来自江苏台祥)
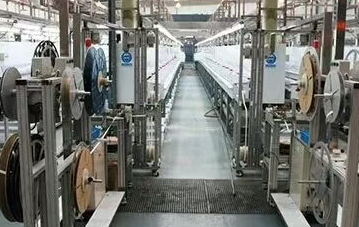
连续镀:也称为卷对卷电镀,是一种连续进行的电镀工艺。在这种工艺中,金属线材或带材在连续运行过程中通过电镀槽,实现电镀。适用于线材、带材等连续型产品。生产速度快,自动化程度高。电镀层均匀,控制精度高。
连续镀(图片来自ENNOVI)
刷镀:也称为涂镀或无槽电镀,用浸有专用镀液的镀笔与镀件作相对运动,通过电解而获得镀层的过程。刷镀的特点是镀笔可以制成各种形状,以适应工件的表面形状和工作要求,例如可以用刷子、软布等进行电镀。工作时,工件接电源的负极,镀笔接电源的正极,靠包裹着浸满溶液的阳极在工件表面擦拭,溶液中的金属离子在工件表面与阳极相接触的各点发生放电结晶,并不断长大,形成镀层。便携且灵活性高,可以提供高度定制。可以实现局部镀,也可用于修复。但效率较低,电镀层均匀性较差。
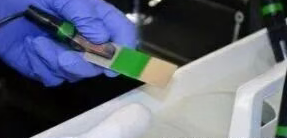
刷镀(图片来自SIFCO ASC)
总的来说,几种电镀工艺各有长短,没有绝对好坏。大件、复杂件优先挂镀,螺丝小件适合滚镀,带材线材选连续镀,局部修补就用刷镀。生产时结合工件样式、批量和镀层要求挑选合适方案。
文章及图片来自网络,如有侵权,请联系后台删除
Copyright © 2021 深圳市恒享表面处理技术有限公司 All Rights Reserved 备案号:粤ICP备09192382号 技术支持:易百讯 - 深圳网站建设