本文摘自《印制电路信息》,四川英创力电子科技股份有限公司),主要讲解了细线宽线距 PCB 图形电镀铜厚均匀性差的问题,通过测试定位阳极、钛篮、浮架等影响因素,实施设备与排布优化,改善镀层厚薄偏差,降低夹膜、蚀刻不净不良,提升生产良率。
印制电路板(printed circuit board,PCB)正朝着高多层、细线宽线距方向发展,设计线宽/线距为75μm/75μm、50μm/50 μm的电路板日益增多。在PCB生产中,如何在保证孔内铜厚达标的同时控制线宽线距成为一大挑战。
相关客户对75μm/75μm及更小线宽线距的生产板需求激增,但在近期电镀生产中,细密线路板因夹膜、蚀刻不净导致报废率显著上升。经分析,其核心问题在于电镀铜均匀性不足:飞靶两端工作板镀层较厚,底部近浮架位置铜厚偏低。为保证最低铜厚,生产人员需加大电流密度或延长电镀时间,但会引发导线铜超厚、阻镀干膜退除不净、细密线路间铜残留等问题。
1 问题分析
通过更精确的镀铜均匀性测试,明确图形电镀自动线阳极排布及浮架对电力分布的影响,针对铜较厚位置制定改善对策,并验证改善效果;通过提升镀铜均匀性,以保证铜厚一致性,减少铜薄、夹膜/烧板等缺陷,实现节约电镀成本、提高产品一次良率的目标。
2 测试方法
2.1测试工具及物料
选取均匀性较差的槽体展开测试,采用板厚为1.2~1.6 mm、开料尺寸为520 mm×622 mm的标准光铜板,上满整个飞靶后进行电镀铜处理。电镀完成后,采用CMI700测定铜厚:从4个板边向内15mm处开始取点,横向取8点、纵向取9点,每面测试72点(见图1),A、B两面共测试144个点。根据板在飞靶上的位置编号,测量数据与铜缸内位置对应,便于异常溯源。
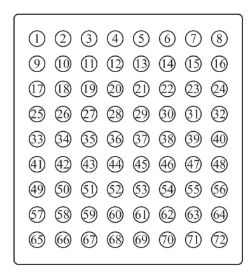
图1 铜厚测试取点
2.2测试流程
电镀均匀性测试流程如图2所示。
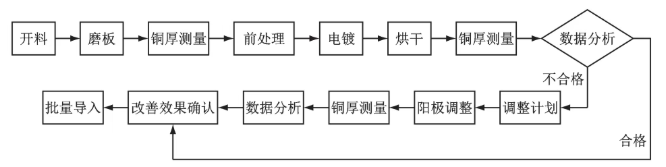
图2 电镀均匀性测试流程
2.3电镀均匀性计算公式
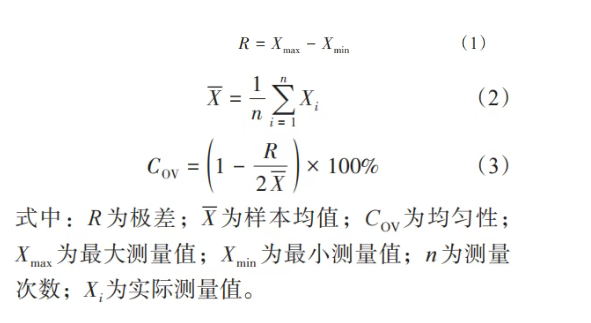
电镀均匀性的方程式如下:
3 改善过程
3.1 改善前测试
选取某厂商龙门电镀自动线中均匀性较差的15号槽,以正常叠边方式夹满飞靶生产一挂板,测试结果见表1。
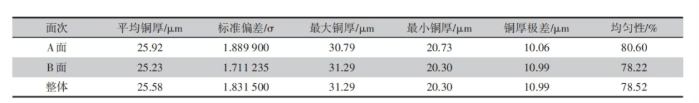
表1 改善前均匀性测试结果
由表1可知,飞靶两端的铜厚显著高于其他位置,下面浮架位置铜厚远低于其他位置。
检查铜缸钛篮排布及阳极情况发现:部分钛篮挂钩变形,导致钛篮上部与阴极板件距离变小;钛篮底部存在细小铜球渣、阳极泥等不溶性物质,造成底部阳极缺失、电力线减少、阳极离子释放不足。
3.2 改善方案
(1)对镀铜药水进行活性炭处理,清洗阳极,清理钛篮底部细小磷铜球颗粒并补充新磷铜球。
(2)更换挂钩变形的钛篮,确保钛篮与缸底垂直。
(3)调整钛篮排布,取出阳极杆最外侧各1个钛篮,逐步优化阴阳极长度比例,铜缸钛篮排布状况见表2。
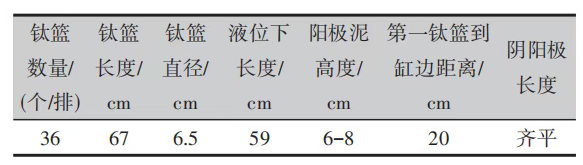
表2 铜缸钛篮排布状况
(4)改造电镀浮架:将原有大浮架底部挡板切短,侧面均匀开孔,以提升底部电力线穿透性。
3.3 改善结果
经多次测试调整,确定最外侧钛篮距缸壁约为30cm,钛篮摆放长度单边短于阴极板件15 cm时效果最佳,测试结果见表3。
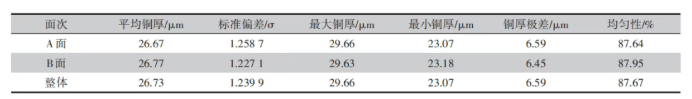
表3 改善后铜面测试结果
对该电镀线5个铜缸进行改造及复测,结果均达预期。修订电镀铜缸保养周期文件,并要求设备部门改造全线浮架及阳极添加盒。
4 结语
实际生产中,阳极铜球直径、钛篮尺寸、生产板液位以下长度等均影响电镀均匀性。本研究针对520 mm×622 mm尺寸板进行测试与改造,通过定位测试与设备调整,有效改善了飞靶两端铜厚超厚及底部铜厚偏薄问题。
本文摘自《印制电路信息》,四川英创力电子科技股份有限公司),主要讲解了细线宽线距 PCB 图形电镀铜厚均匀性差的问题,通过测试定位阳极、钛篮、浮架等影响因素,实施设备与排布优化,改善镀层厚薄偏差,降低夹膜、蚀刻不净不良,提升生产良率。
文章及图片来自网络,如有侵权,请联系后台删除
Copyright © 2021 深圳市恒享表面处理技术有限公司 All Rights Reserved 备案号:粤ICP备09192382号 技术支持:易百讯 - 深圳网站建设