通过识别油膜、进行在线测试和观察槽体外观,可以解决电镀过程中表面处理方面的许多问题。
对于黑氧化处理车间而言,当清洗槽、酸活化槽和漂洗槽中存在油膜时,最终产品上可能会出现“水渍”。在这种情况下,需要重新调整这些参数。
表面处理行业的专家们普遍认为,清洁和活化不彻底是电镀失败最常见的根本原因之一。鉴于表面处理对电镀的一致性和质量影响巨大,因此,重点必须转移到如何确保操作人员在零件进入电镀槽之前对其进行正确的清洁、活化和蚀刻。
大多数加工厂无法完全控制进厂零件的状况。加工车间需要清除各种不同的污垢,而目前还没有一种水性清洗剂配方能够以相同的清洗参数全面去除所有这些不同的污垢。
由于上游变量会定期变化,车间必须能够对这些变化做出反应,以避免代价高昂的返工循环。如果操作人员知道应该关注哪些方面,就可以实时反馈清洗工艺的有效性。管理层可以利用这些反馈来完成三项改进任务:调整清洗槽参数、更新维护计划和/或探索新的化学方法。
01 识别油膜
传统的碱性高温脱脂槽主要使用两种类型的水基清洗剂:乳化型和分离型。 乳化型清洗剂的成分能将油溶解在溶液中,同时将其从工件表面去除。 分离型清洗剂则不会吸附油,而是将其搅动到工件表面,形成油膜或“油滑层”。
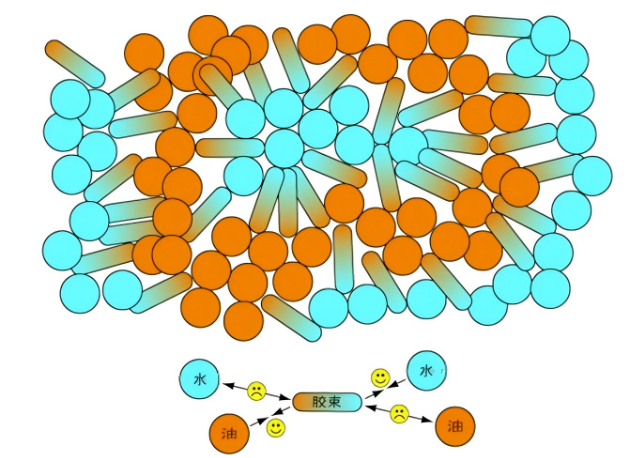
乳化清洗剂是一种水基清洗剂,其成分能将油溶解在溶液中,同时将其从工件上清除。如果乳化清洗剂槽内形成油膜,则说明该清洗剂已达到其化学作用的极限,无法再清洁工件。
分离型清洁剂旨在将油从表面分离出来,而不与其发生化学键合,这意味着理论上该溶液可以无限期使用而无需补充。相比之下,乳化型清洁剂依靠有限数量的胶束将油悬浮在水中。一旦所有胶束都被占据,清洁剂就无法再乳化更多的油,油就会开始浮到溶液表面。如果乳化型清洁剂槽内形成油膜,则表明该清洁剂已达到其极限,无法再进行清洁。这表明清洁剂槽已耗尽,需要重新加注。
从油膜覆盖的罐体中拉出工件存在粘附问题的风险,会污染下游工艺罐,并在其他罐体上形成油膜,这可能会导致未来零件的粘附问题。
例如,对于黑氧化处理车间来说,如果清洗槽、酸活化槽和漂洗槽中残留油渍,最终产品上就会出现“水渍”。如果油渍仍然存在,黑氧化层就无法均匀地侵蚀表面。因此,在零件上残留油渍的地方可能会出现颜色较浅的斑点。
要识别油膜,关键在于关闭清洗槽的任何搅拌装置,让溶液静置沉淀。然后,操作人员应从一定角度观察溶液表面,看是否有虹彩现象。应检查溶液中心和槽边,必要时可使用辅助光源。
如果清洗液比较新,且油污不多,可以定期撇去表面的油污。但是,如果油污严重,则需要补充清洁剂、酸液和冲洗液,这样才能保证清洗机当天正常运转。
02 执行在线测试
为了确保清洁度,并在发现风险时停止部件继续运行,操作人员应在生产线上进行测试。尽管业内对于水破测试和白手套测试的主观性和有效性存在争议,但它们仍然能够提供一些现场数据,供操作人员作为预警信号。
水流测试在一些常用规范中有详细说明,但其基本原理是:将经过脱脂处理的工件从干净的冲洗槽中取出,在光线充足的地方将其倾斜一定角度,观察水流情况。水会快速均匀地流过干净的表面,而任何残留的油污都会导致水珠凝结,留下斑点状痕迹。
然而,该测试方法也存在一些不足。例如,它需要平坦的观察面才能发挥最佳效果,而且近距离观察仅限于货架。
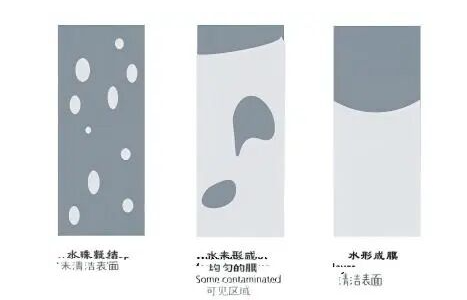
水浸试验在清洗漂洗后进行,而白手套试验则在酸活化漂洗后进行。有些车间会使用真正的白色棉手套,但更常见的做法是,操作人员在将零件从最后一次酸洗槽中取出后,用棉签擦拭架上的零件。黑色或深灰色残留物可能表明酸洗槽中形成了污垢,这会导致后续电镀槽中出现气泡。
这种测试方法也有不足之处。虽然有些污渍或残留物很容易辨认,但不同操作人员对结果的解读可能存在差异。此外,某些金属,例如铝,即使清洁后也可能留下残留物。
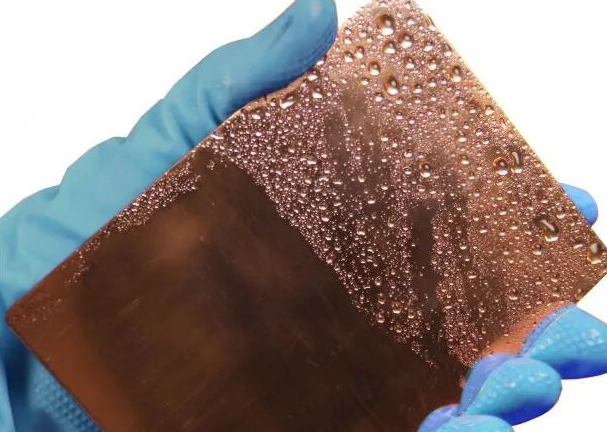
在水阻测试中,水会迅速均匀地流过干净的表面,而任何残留的油污都会导致水珠凝结,留下斑点状的外观。
一家精加工车间最初在进行电解抛光前并未对零件进行清洗。他们加工的冲压圆盘,以往进厂时都足够干净,可以直接上架进行电解抛光,直到后来出厂的圆盘开始出现霜状和雾状的现象。虽然粘度和金属分析结果均在可接受范围内,但零件表面明显有油渍。操作员将部分零件放入漂洗槽中,对进厂状态进行水阻测试。结果不出所料,水珠在零件的平面上凝结成珠。于是,他们决定在电解抛光前加入碱性清洗步骤。
如果怀疑活化时间过长是起泡的根本原因,而酸槽有助于活化工件,那么不难理解为什么有些加工厂会尝试延长浸泡时间作为补救措施。然而,这通常会产生相反的效果,长时间浸泡会导致污垢形成,尤其是在某些不锈钢合金或基材开始腐蚀的情况下。有时需要去除顽固的氧化物或氧化皮,但工件的任何气体逸出都可能表明酸槽开始腐蚀基材。化学镀镍需要光滑的表面以避免点蚀。因此,加工厂应尽量将活化参数保持在所需的最低值。
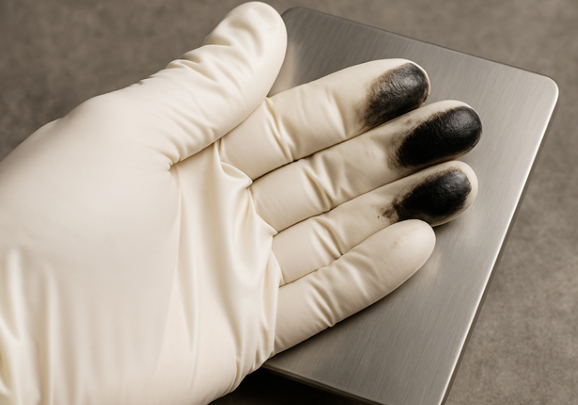
白手套测试在酸活化漂洗后进行。将零件从最后一次酸洗槽中取出后,用白色棉手套或棉签擦拭架上的零件。黑色或深灰色残留物可能表明酸洗槽中形成了污垢,这会导致后续电镀槽中出现气泡。
03 观察油箱外观
操作人员应熟悉储罐随时间推移的外观变化。酸罐通常会因金属沉积而变黑。但有些清洁剂可能会随着时间的推移而变得浑浊,有些则会褪色。根据日历定期补充清洁剂是溶液处理过程控制的良好开端。最终,随着新数据的收集和生产线对工作量变化的响应,储罐需要进行更新。
当产量增加时,保持维护计划和冲洗流量不变是一个常见的错误。询问“发生了什么变化?”是确定根本原因的关键步骤。生产线表面积的增加是一个很容易被忽视的变化。
了解每个清洗槽在清洗循环中的作用,是保持进入电镀槽的表面质量和一致性的关键。过滤和搅拌是提高清洗槽效率和使用寿命的有效方法。然而,了解需要观察的方面,并根据这些实时观察结果做出工艺控制决策,对预防缺陷的影响最为显著。
水破测试、白手套测试适合现场快速预警,观察槽液外观、及时撇除油膜,能避免油污一路污染后续槽体。不要只按固定周期补液,产量、来料变化时工艺也要跟着调整。把前处理清洗活化管控到位,才能保障电镀产品质量稳定。
Copyright © 2021 深圳市恒享表面处理技术有限公司 All Rights Reserved 备案号:粤ICP备09192382号 技术支持:易百讯 - 深圳网站建设