电镀铬是一种常用的表面处理工艺,按照镀层功能主要分为装饰性镀铬和功能性镀铬。
装饰性镀铬可赋予产品(如汽车外饰件)光亮的外观,显著提高其强度、硬度和耐磨性,但同时会降低塑性和韧性。
功能性镀铬可根据具体应用进一步分为硬铬、松孔铬、黑铬、乳白铬等,普遍用于对硬度与耐磨性有较高要求的零件,例如活塞环、气缸、转子发动机内腔等承受重载与摩擦的机械部件。
Cr镀层外观白亮、硬度高、摩擦因数低,兼具优异的耐磨性、耐蚀性和耐高温性。
然而,传统Cr镀层大多采用六价铬镀液获得,而六价铬毒性大、难降解,严重污染环境和危害人类健康。
因此,开发环境友好型表面处理工艺代替传统铬镀技术具有重大意义。
目前,研究和应用得比较广泛的六价铬电镀代替工艺主要包括三价铬电镀、合金代铬电镀和复合电沉积代铬技术。
三价铬电镀技术具有低毒、低污染等优点,且生产过程无铬雾逸出,废水处理无需进行六价铬还原步骤,综合费用显著低于六价铬电镀。
尽管三价铬电镀工艺已经比较成熟,并且在很大范围已经取代了六价铬电镀,尤其是欧美、日本等地早在20世纪90年代开始就已经实现工业化应用。
但是在三价铬电镀过程中,部分三价铬可能被氧化成六价铬,因此三价铬电镀工艺并不能完全杜绝六价铬的污染。从可持续发展的角度来看,三价铬电镀技术仅仅是过渡技术,未来将逐渐被淘汰。
合金代铬电镀技术是代替传统镀铬工艺的重要发展方向之一,其中以锡基和镍基合金镀层为代表的无铬合金体系备受关注。
在各类镍基代铬镀层中,Ni-W合金电镀层因其结构致密、硬度高、耐热性好等成为研究热点。
Ni-W合金镀层在高温下仍具有良好的耐磨性、抗氧化性和自润滑性能,尤其是W的质量分数为30%~32%时,其镀态显微硬度可达450~500 HV,经350~400℃热处理后可升至1000~1200HV,与硬铬镀层相当,市场应用前景良好。
但W属于贵金属,钨酸盐价格高昂,成本方面与六价铬电镀相比无明显的优势。此外,在不引入第三组元的情况下,Ni-W合金往往偏黄色、不光亮,这限制了其在装饰性领域的应用。
复合电沉积代铬技术是一种环保型表面处理技术,在替代传统六价铬电镀方面具有广阔的前景。
通过优化电镀液配方、调整工艺参数和引入ZrO₂、CeO₂等纳米颗粒,可在基体表面共沉积得到多功能的复合镀层,进而满足现代工业对环保和产品高性能的双重要求。
然而该技术面临镀液稳定性、镀层性能、成本控制等方面的挑战。
本文采用电沉积法制备以Ni、W为主成分的镍基合金镀层,通过改变镀液温度、pH、电流密度、合金元素及热处理参数,实现对镀层结构的有效调控。
采用扫描电子显微镜(SEM)分析了镀层的组织结构和成分,并借助显微硬度计和X射线荧光测厚仪检测了镀层的显微硬度和厚度,以及通过中性盐
结构对其耐蚀性的影响,为开发高性能环保型代铬镀层提供理论依据与工艺支持。
1 实验
1.1电沉积镍基合金工艺
1.1.1 工艺流程
采用100mm×50mm×2mm的304不锈钢片为基体(阴极),阳极为304不锈钢,电源为广州二轻所生产的保丽华BH-赫尔槽试验仪。
工艺流程为:超声波除油(温度50~60℃,时间10min)→水洗→5%(质量分数)硫酸活化(常温,时间1min)→水洗→预镀光亮镍(常温,阴极电流密度4A/dm2,时间10s)→水洗→电镀镍基合金→水洗→干燥。
1.1.2 电沉积配方和工艺条件
电镀Ni-W合金的配方和工艺条件为:钨酸钠40g/L,硫酸镍20g/L,配位剂65g/L,硼酸20g/L,40 g/L,调色剂10 mL/L,光亮剂4mL/L,辅助剂6mL/L,润湿剂2mL/L,pH6~7(采用柠檬酸或氨水调节),温度60~70℃,电流密度1.0~15.0 A/dm²,阳极与阴极的面积比(1.5~2.0):1,通过阴极移动、阴极旋转或弱空气搅拌等方式确保镀液成分均匀。
电镀Ni-W-Co合金和Ni-W-Mn-Co合金时,在上述Ni-W合金镀液中分别添加1.0g/L硫酸钴、0.5g/L硫酸锰,其余参数一致;电镀Ni-W-Fe-Co-SiO₂复合镀层时,在Ni-W-Co合金配方中添加0.5 g/L硫酸亚铁和0.6 g/L二氧化硅(粒径为8~10 nm),其余参数一致。
1.2性能检测
1.2.1 显微硬度
采用上海中研仪器制造厂生产的HV-1000型显微硬度计检测镀层的显微硬度。采用维氏压头,载荷2.946N,加载时间10s,相对湿度不高于65%。随机选取5个点检测,取平均值。
1.2.2 微观形貌和成分
采用PHENOM PROX扫描电子显微镜(SEM)观察镀层的表面形貌,并用附带的能谱仪(EDS)分析镀层的元素组成。
1.2.3孔隙率
参照QB/T3823-1999《轻工产品金属镀层的孔隙率测试方法》,采用贴滤纸法检测镀层孔隙率,测试液组成为:K₃FeC₆N₆ 10g/L,NaCl 20g/L。将浸渍了测试液的滤纸紧贴于镀层表面,确保无气泡,保持5~10min后取下并晾干,观察并统计滤纸上的蓝色斑点数量,然后计算得到镀层孔隙率。
1.2.4 耐蚀性
中性盐雾(NSS)试验在上海一恒科学仪器有限公司生产的LYW-025盐雾腐蚀试验箱中,根据GB/T 2423.17-2024《环境试验第2部分:试验方法试验Ka:盐雾》进行。采用5%NaCl溶液(pH≈7.2),通过喷雾装置进行喷雾,箱内温度控制在(35±2)℃,相对湿度大于95%,降雾量为1~2mL/(h·cm²),喷嘴压力为78.5~137.3 kPa。试验过程中样品悬挂放置,不得与箱体接触,连续喷雾120 h,定期观察样品表面状态。
Na2S溶液浸泡试验参照GB10124-1988《金属材料实验室均匀腐蚀全浸试验方法》进行。采用蒸馏水配制5%Na2S溶液,将样品悬挂放置,不得与烧杯内壁接触,连续浸泡220h,定期观察样品表面状态。
1.2.5耐磨性
参照QB/T3820-1999《轻工产品金属镀层和化学处理层的耐磨试验方法》,采用NUS-ISO磨耗试验机,将50 mm×50 mm大小的试样装机备用,用360# 金相砂纸作为对磨材料进行滑动摩擦,摩擦载荷为200 g,环境温度为15℃,相对湿度为50%~65%。
2 结果与讨论
2.1镀液温度对镍基合金镀层显微硬度的影响
从图1可以看出,随着镀液温度升高,镍基合金镀层的显微硬度先快速后缓慢增大,最后略微下降。这是因为升温有助于促进钨沉积,从而提高合金镀层钨含量,钨作为硬质相,其含量升高通常会使镀层硬度相应提高。然而,温度过高可能引起晶粒粗大或镀层内应力变化,反而对硬度产生不利影响。本工艺宜将镀液温度控制在60~70℃范围内,此时镀层的显微硬度可达600~610 HV,外观光亮平整。

图1 镀液温度对镍基合金镀层显微硬度的影响
2.2 镀液pH对镍基合金镀层显微硬度的影响
从图2可以看出,随着镀液pH升高,镍基合金镀层的显微硬度总体呈下降的变化趋势。当镀液pH在6.0~6.5范围内时,镍基合金镀层的显微硬度基本不变;pH高于6.5后,镀层的显微硬度急剧下降。因此,镀液pH控制在6.0~6.5范围内为宜。本体系中,硼酸起到pH主缓冲剂的作用,所用配位剂为多元羧酸盐混合物,也具有一定的pH缓冲作用,两者配合可确保镀液pH稳定在工艺范围内,降低现场使用的难度。
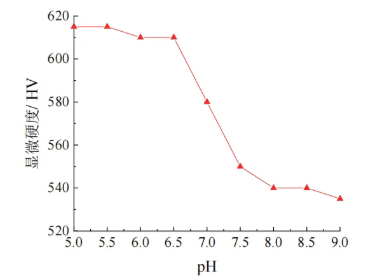
图2镀液pH对镍基合金镀层显微硬度的影响
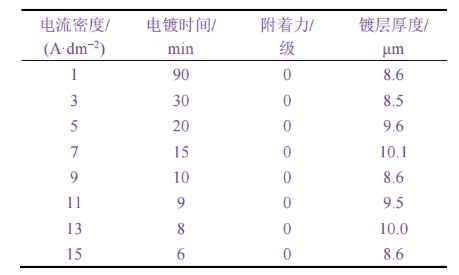
表1 不同电流密度下所得镍基合金的厚度和附着力
2.3 电流密度对镍基合金镀层显微硬度的影响
电流密度会影响镀层的沉积速率,因此通过改变电镀时间在不同电流密度下得到厚度在8~10μm之间的镍基合金镀层,各自的显微硬度及结合力如图3和表2所示。从中可以看出,所有镍基合金镀层的结合力都为0级,满足要求。随电流密度增大,镀层的显微硬度增大。这是因为提高电流密度可促进钨的电沉积,令镀层钨含量升高,显微硬度随之增大。当电流密度高于9 A/dm²时,镀层的显微硬度出现小幅下降,可能是因为电流密度过高使晶粒发生粗化。因此,电流密度宜控制在2~9A/dm²范围内。
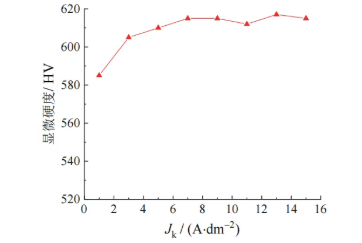
图3 电流密度对镍基合金镀层显微硬度的影响
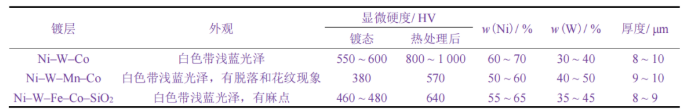
表2 不同镍基合金镀层的性能
2.4 不同的合金元素对镍基合金镀层显微硬度的影响
在Ni-W合金镀液中添加不同金属盐,得到不同镍基合金镀层。如表2所示,在研究的3种镍基合金镀层中,Ni-W-Co合金镀层无论是镀态还是在350℃下热处理3h后均具有最高的显微硬度,并且外观最佳。
为使镀层色泽更接近于六价铬,在镀液中加入含钴盐的调色剂。从图4可以看出,随着调色剂体积分数增大,镍基合金镀层的显微硬度逐渐上升。但当调色剂添加量超过20 mL/L时,镍基合金镀层外观变暗。综合考虑后选择调色剂用量为20mL/L。
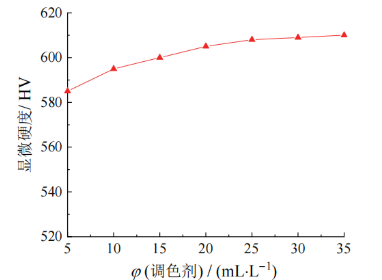
图4调色剂体积分数对镍基合金镀层显微硬度的影响
2.5 热处理温度对镍基合金镀层显微硬度的影响
在不同温度下对镍基合金镀层热处理3h,以研究热处理温度对其显微硬度的影响。从图5可以看出,随着热处理温度升高,镍基合金镀层的显微硬度逐渐增大。当热处理温度为450℃时镀层的显微硬度最高,达到1060HV;随热处理温度继续升高,镀层的显微硬度反而下降。从图6的金相照片也可以看出,热处理温度超过400℃时,镀层表面结构和颜色发生明显变化。因此,镀层的热处理温度以350~400℃为宜。
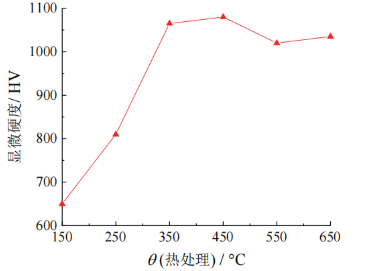
图5 热处理温度对镍基合金镀层显微硬度的影响
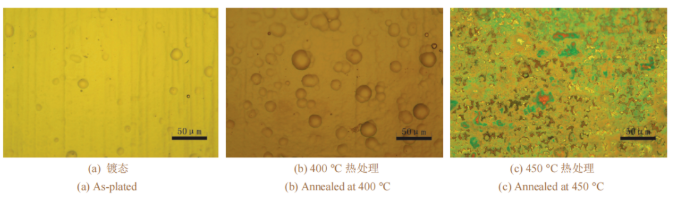
图6 镍基合金镀层在不同温度下热处理前后的金相照片(500x)
2.6热处理时间对镍基合金镀层显微硬度的影响
在400℃下对镍基合金镀层热处理不同时间,以研究热处理时间对其显微硬度的影响。从图7可以看出,在热处理的前3h内,镍基合金镀层的显微硬度逐渐增大,3h时镀层的显微硬度最高,此后继续延长热处理时间,镀层的显微硬度基本不变,甚至略降。因此选择热处理时间为3h。
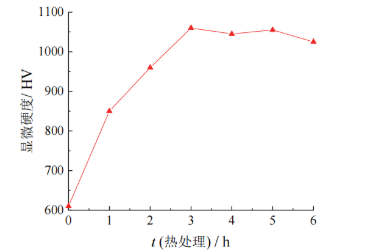
图7 热处理时间对镍基合金镀层显微硬度的影响
2.7较佳工艺条件下镍基合金镀层的性能
综上,确定电镀镍基合金的较佳工艺参数为:施镀温度60~70℃,pH 6.0~6.5,电流密度2~9 A/dm²,调色剂20 mL/L;镀后热处理温度350~400℃,时间3h。以Ni-W-Co合金镀层为例,在电流密度为5 A/dm²、pH为6.0及温度为60℃的条件下电镀10 min,再于350℃热处理3h,对所得合金镀层进行表征和检测。
2.7.1 外观
从图8可以看出,Ni-W-Co合金镀层的外观接近六价铬镀层,颜色白亮、略带浅蓝色泽,与右侧光亮镍镀层的色泽区别明显。
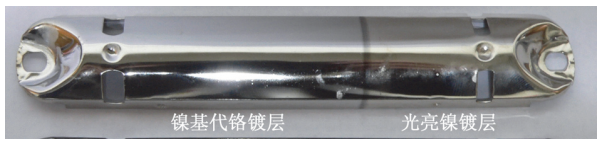
图8 较佳工艺条件下电镀Ni-W-Co合金件的外观
2.7.2 形貌元素组成
从图9可以看出,所得Ni-W-Co合金镀层微观组织较均匀一致,其主要组成元素为Ni、W和Co,各自的质量分数分别为62.30%、32.59%和2.7%,并含有少量氧。

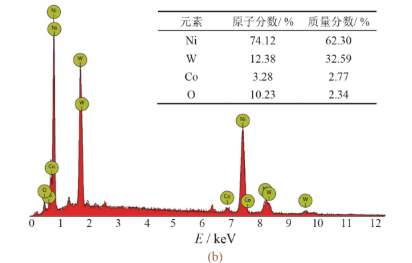
图9 较佳工艺条件下所得Ni-W-Co合金镀层的SEM图像(a)和EDS谱图(b)
2.7.3耐蚀性
从图10可以看出,Ni-W-Co合金镀层的孔隙率为0,说明其致密性良好,这有利于其对基体的腐蚀防护。
对电镀Ni-W-Co合金件进行中性盐雾试验,结果显示工件在96h后表面无明显的锈点出现,120h后正面无腐蚀锈点,弯角部位有锈斑,内侧面锈点密度为0.5~1.0个/cm²。此外,电镀Ni-W-Co合金样品在Na₂S溶液浸泡220h后仍无明显变化。可见本工艺制备的镍基合金镀层具有优异的耐蚀性。
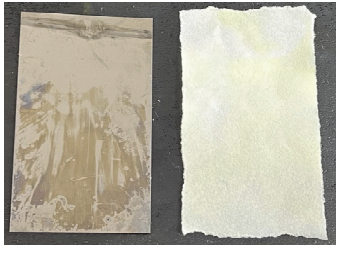
图10 较佳工艺条件下所得Ni-W-Co合金镀层的孔隙率测试结果
2.7.4耐磨性
滑动摩擦试验结果显示,Ni-W-Co合金镀层的磨损量为0.005g/次,比相同条件下六价铬镀层的磨损量(0.002g/次)高,说明其耐磨性与Cr镀层相比仍有一定差距。
3 结论
研究了镀液温度、pH、电流密度、不同合金元素、热处理温度和时间对镍基合金镀层显微硬度的影响,确定较佳的电镀工艺参数。
所得镍基合金镀层外观白亮、略带浅蓝色泽,接近六价铬的颜色,同时具有较高的显微硬度、耐蚀性和耐磨性,有望替代镀硬铬工艺。为推进其产业化应用,后续仍需进一步提升镀层的耐磨性与耐蚀性。
作者:刘宁华*,邓正平,陈海新,陈耀东,段钰
作者单位:广州三孚新材料科技股份有限公司
文章来源:电镀与涂饰
Copyright © 2021 深圳市恒享表面处理技术有限公司 All Rights Reserved 备案号:粤ICP备09192382号 技术支持:易百讯 - 深圳网站建设